镁合金轮毂轻量化生产的工艺设计与优化
摘要:镁合金轮毂因其密度低、比强度高、阻尼减震性能好等优势,成为汽车轻量化的重要方向。本文围绕镁合金轮毂的轻量化生产,从材料选择、结构设计、成形工艺及后处理等方面进行工艺设计与优化分析,探讨了低压铸造、锻造及半固态成形等关键技术的适用性,并结合数值模拟与实验验证提出优化策略,旨在为镁合金轮毂的高效、高质量制造提供理论依据和技术参考。
关键词:镁合金轮毂;轻量化;工艺设计;优化;低压铸造
一、引言
随着汽车工业对节能减排要求的不断提高,轻量化已成为汽车技术发展的核心趋势之一。轮毂作为汽车簧下质量的关键部件,其轻量化对提升车辆操控性、降低能耗具有重要意义。镁合金密度约为1.74g/cm³,仅为铝合金的2/3、钢的1/4,且比强度高、减震性能优异,是制造轻量化轮毂的理想材料。镁合金轮毂在生产过程中面临充型困难、易氧化燃烧、缩松缺陷等问题,因此需要对其生产工艺进行系统设计与优化。
二、镁合金轮毂材料选择与结构设计
2.1 材料选择
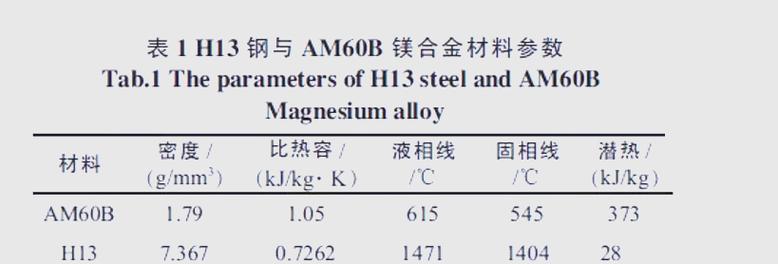
镁合金轮毂常用材料包括AZ91D、AM60B、AE44等。AZ91D铸造性能好、成本低,但韧性较差;AM60B韧性优于AZ91D,适合制造轮毂等安全件;AE44高温蠕变性能好,但成本较高。综合考虑力学性能与工艺性,AM60B是目前镁合金轮毂的首选材料。
2.2 结构设计优化
为充分发挥镁合金的轻量化潜力,轮毂结构设计应遵循以下原则:(1)采用拓扑优化方法去除冗余材料,在保证刚度和强度的前提下减重;(2)合理设计轮辐截面形状,采用工字形或箱形结构提高抗弯刚度;(3)优化轮辋与轮辐过渡圆角,减少应力集中;(4)考虑铸造工艺性,避免壁厚突变,便于金属液充型。通过有限元分析对结构进行校核,可实现减重10%~20%的目标。
三、成形工艺设计与优化
3.1 低压铸造工艺
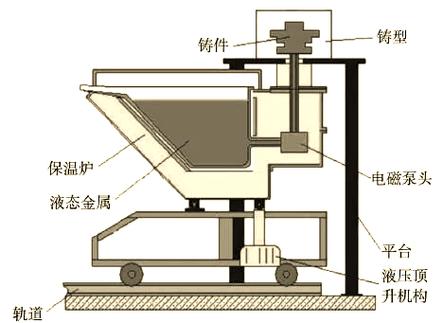
低压铸造是镁合金轮毂最常用的成形方法,具有充型平稳、组织致密、工艺出品率高等优点。工艺设计要点包括:(1)浇注温度控制在680~700℃,模具温度250~300℃;(2)充型压力0.02~0.05MPa,增压压力0.06~0.1MPa;(3)浇注系统采用开放式,保证金属液平稳充型;(4)在轮辋等厚大部位设置冒口,加强补缩。通过ProCAST等软件进行充型与凝固模拟,可优化浇冒口系统,减少缩孔缩松缺陷。
3.2 锻造工艺
锻造镁合金轮毂组织致密、力学性能高,但成本较高。工艺设计包括:(1)坯料加热温度380~420℃,模具预热温度300~350℃;(2)采用等温锻造或热模锻,控制变形速率,避免裂纹;(3)优化预锻件形状,使金属流线沿轮廓分布。锻造后需进行T6热处理,进一步提高强度。
3.3 半固态成形工艺
半固态成形结合了铸造与锻造的优点,可生产近净成形、组织细小的镁合金轮毂。工艺设计关键:(1)制备半固态浆料,固相率控制在50%~60%;(2)采用触变成形或流变成形,充型速度0.1~1m/s;(3)模具温度200~250℃,避免浆料凝固过快。该工艺可减少气孔与缩松,提高力学性能。
四、后处理工艺优化
4.1 热处理
镁合金轮毂通常采用T4或T6热处理。T4处理(固溶+自然时效)可提高韧性,T6处理(固溶+人工时效)可提高强度。固溶温度415±5℃,保温时间依据壁厚确定,淬火介质为温水(40~60℃),时效温度170~200℃,时间4~8h。通过优化热处理参数,可使抗拉强度达到250MPa以上。
4.2 表面处理
镁合金耐蚀性差,需进行表面防护。常用工艺包括化学转化、阳极氧化、微弧氧化及喷涂。微弧氧化可生成致密陶瓷层,耐蚀性优异,但成本较高;喷涂环氧树脂粉末则成本低、外观好。应根据使用环境选择合适工艺。
五、工艺优化策略与验证
5.1 数值模拟辅助优化
采用MagmaSoft、ProCAST等软件对充型、凝固、应力进行模拟,预测缺陷位置,优化工艺参数。模拟结果与实验对比,可缩短开发周期,降低试制成本。
5.2 实验验证
通过X射线探伤、金相分析、力学性能测试等手段,验证工艺优化效果。以某款17英寸镁合金轮毂为例,经优化后,轮毂重量较铝合金轮毂减轻25%,抗拉强度≥240MPa,延伸率≥6%,且通过疲劳与冲击试验,满足使用要求。
六、结论
镁合金轮毂轻量化生产需从材料、结构、成形及后处理全流程进行工艺设计与优化。低压铸造结合数值模拟可有效减少缺陷,锻造与半固态成形可进一步提升性能。通过拓扑优化与工艺参数优化,可实现轮毂减重与性能的平衡。随着新型镁合金开发与成形技术进步,镁合金轮毂将在汽车轻量化中发挥更大作用。
如若转载,请注明出处:http://www.liuzhouyiyangkeji.com/product/46.html
更新时间:2026-10-09 21:42:45